Nyheter

Produksjonsprosess av gummitransportbånd

I. Råvareforberedelse (tilpasset formulering)

Tre kategorier av kjerneråvarer er nøyaktig proporsjonert i henhold til driftsforholdene:

Gummi råvarer

Grunngummi (Naturgummi/NR, SBR, EPDM, NBR) + Forsterkende midler (kønrøk, silika) + Vulkaniseringssystem (svovel, akseleratorer) + Funksjonelle tilsetningsstoffer (antioksidanter, slitebestandige midler, flammehemmere, myknere).

Differensiert etter bruksområde: Toppdekselgummi (slitasje- og slagfasthet), bunndekselgummi (lav friksjon) og kjerne-/skumgummi (spesifikt for liming til skroget).

Basematerialer for kadaver

Stoffkjerne: Polyester (EP), Nylon (NN) eller bomullsduk; gir høy styrke, flerlags bæreevne.

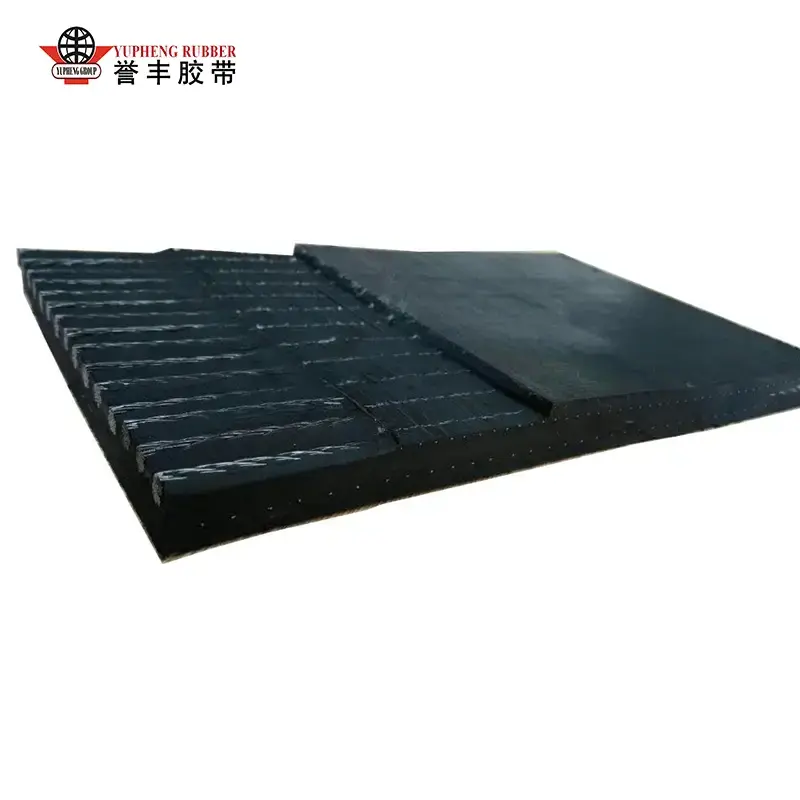
Stålsnorkjerne: Galvaniserte stålsnorer; designet for langdistanse, høyspent gruvedrift.

Bindemidler

RFL-dyppeløsning (Resorcinol-Formaldehyde-Latex): Forhindrer delaminering mellom gummien og stoffet eller stålsnorene.


II. Blandingsprosess (fremstilling av gummiblanding; bestemmer grunnleggende egenskaper)

Råvarene veies og mates inn i en innelukket intern mikser; blanding skjer ved høye temperaturer (120–160 °C) og høyt trykk i 10–15 minutter for å sikre at sot og tilsetningsstoffer er fullstendig spredt i basisgummien, og forhindrer agglomerering eller for tidlig vulkanisering (sviding).

Forbindelsen slippes ut i en åpen mølle for ytterligere blanding og avkjøling for å avlaste indre påkjenninger.

En arkmaskin presser sammensetningen til ark med fast tykkelse; disse avkjøles og får hvile/modnes i 4–24 timer for å stabilisere plastisiteten.

Prøver testes for hardhet, strekkstyrke og heftstyrke; substandard batcher behandles på nytt, mens kvalifiserte ark lagres etter kategori for fremtidig bruk.


III. Forbehandling av kadaver (avgjørende for å øke bindingsstyrken)

1) Forbehandling av tekstillerret

Lerretet er flatet og avstøvet, deretter nedsenket i en RFL-dyppetank og tørket; dette danner en bindende film på overflaten av lerretsfibrene, og forhindrer påfølgende delaminering eller separasjon. 2) Forbehandling av stålkabel

Galvaniserte stålkabler gjennomgår avfetting og avrusting, etterfulgt av fosfatering for å lage et grovt fosfatlag som betydelig forbedrer penetrerende vedheft med kjernegummien; alle kabler rettes under jevn spenning som forberedelse til neste trinn.


IV. Kalandrering + forming (lagdelt montering for å produsere det grønne beltet)

Alternativ A: Stoffkjernetransportbåndforming

Gummibelegg via kalander med fire ruller: Forbehandlet lerret passerer gjennom kalandreringsruller med konstant hastighet, med et tynt lag kjernegummi jevnt påført på begge sider for å produsere enkelt- eller dobbeltsidig gummiert stoff;

Flerlagsmontering: Gummierte stofflag er justert og stablet i henhold til designet (f.eks. 3, 4 eller 5 lag), med et tynt belegg av kjernegummi påført mellom lagene for å drive ut innestengt luft;

Bunn- og toppdekkegummilag påføres (med toppsjiktet som er slitesterkt), og kantgummi påføres for å tette sidene;

Kaldpressende ruller komprimerer sammenstillingen for å eliminere luftbobler og rynker, og produserer det uvulkaniserte grønne beltet.

Alternativ B: Forming av stålkabelkjernetransportbånd (påføring med høy styrke)

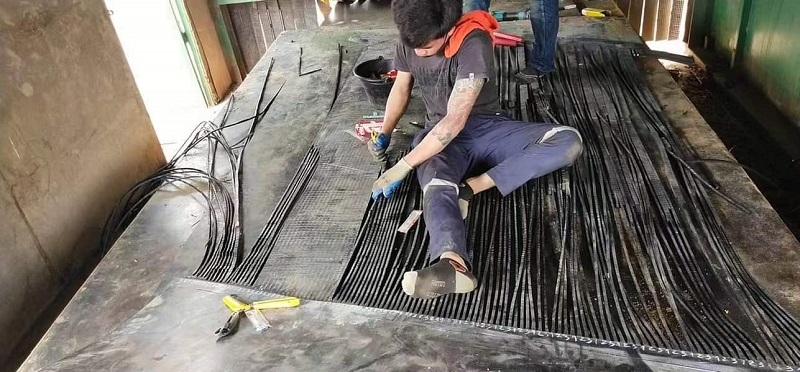
Flere stålkabler er anordnet med like intervaller og konstant spenning på formingsbordet for å sikre jevn lastfordeling;

Et bunnlag av kjernegummi legges ned, kabler legges flatt inn i gummien, og et mellomliggende fyllgummilag påføres for å fylle hullene mellom kablene;

Fortykket topp- og bunndekselgummilag og sidekanttettegummi påføres;

Vakuum kaldpressing konsoliderer sammenstillingen, og forhindrer luftlommer eller blemmer mellom kablene og gummi.

Spesialiserte derivatprodukter

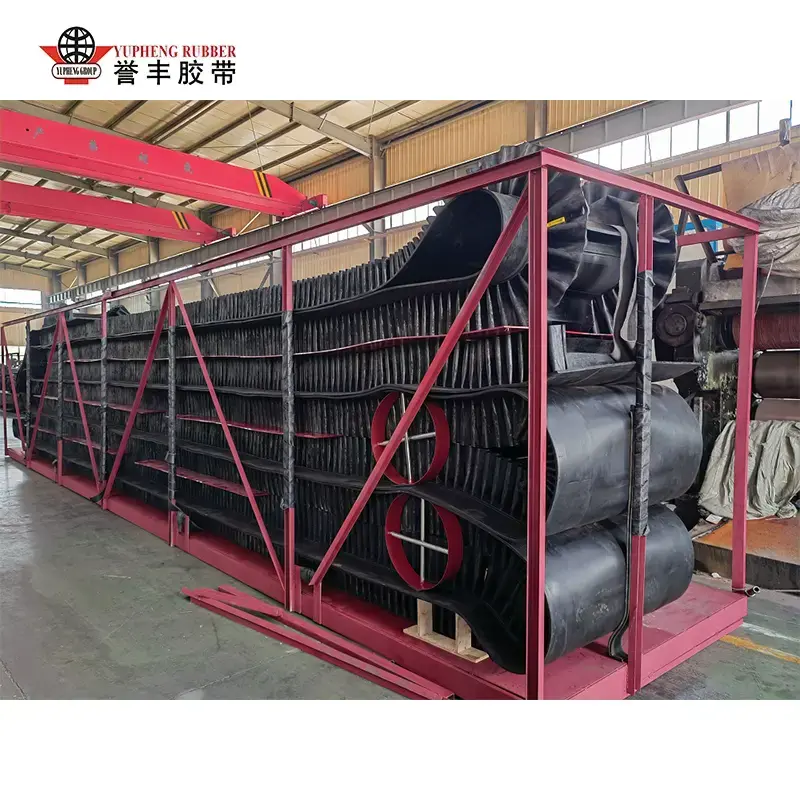
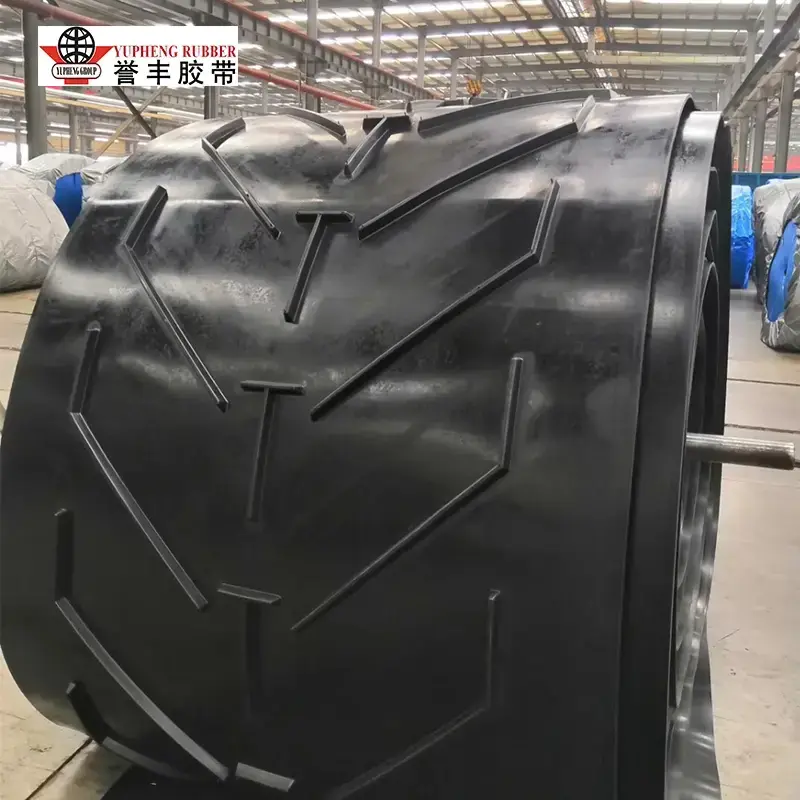
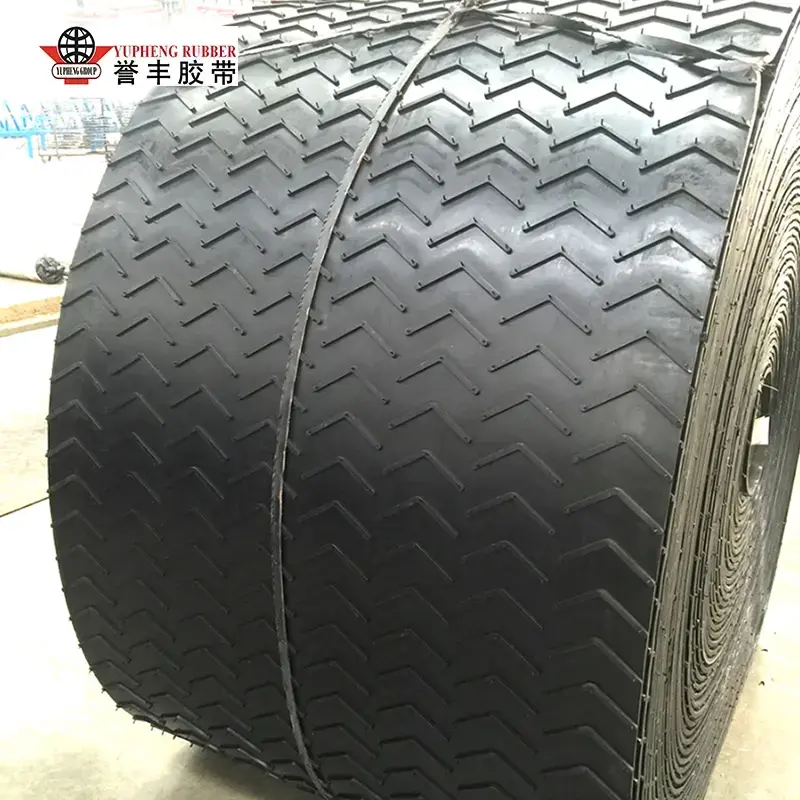
Sidevegger, klosser og mønstrede gummiplater installeres samtidig under formingen for å produsere integrert halvferdig antiskli eller bratt stigningtransportbånd. 


V. Vulkanisering (kjerneherdeprosess; permanent gummitverrbinding)

Vulkanisering er det kritiske trinnet som forvandler det "myke rågummiemnet" til et ferdigprodukt med høy styrke. To vanlige typer utstyr brukes:

Flatbed vulkaniseringspresse (batchprosess; for små til middels bredder eller spesialbelter)

Belteemnet plasseres mellom flerlags oppvarmede plater. Prosessbetingelser: temperatur 140–160°C, trykk 1,5–3 MPa, og vulkaniseringstid fra 15 til 60 minutter avhengig av tykkelse. Under høy temperatur og trykk tverrbinder gummimolekyler, og smelter sammen gummilagene og forsterkningsstrukturen til en enhetlig helhet.

Continuous Drum Vulcanizer (masseproduksjon av langdistanse standard flate belter)

Et stålbelte trekker båndemnet kontinuerlig med konstant hastighet over en oppvarmet, trykksatt trommel for uavbrutt vulkanisering. Denne metoden er egnet for lange transportbånd (kilometer i lengde), og sikrer jevn tykkelse og fravær av seksjonsskjøter.

Etter vulkanisering gjennomgår beltet en langsom, gradvis avkjølingsprosess for å forhindre sprekkdannelse eller deformasjon forårsaket av termisk ekspansjon og sammentrekning.


VI. Etterbehandling og etterbehandling

Avkjøling og innstilling: Luft- eller vannkjøling for å senke temperaturen fullstendig og avlaste interne vulkaniseringsspenninger;

Kantklipping: Fjerning av overflødig blits/grater fra begge sider for å standardisere båndbredden;

Overflatebehandling: Sliping, polering og merking (trykkmodell, styrkevurdering, spesifikasjoner og produksjonsdato);

Spesialbehandling: Perforering, skjæring til bestemte lengder og varmspleising av ferdige skjøter etter behov.


Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere